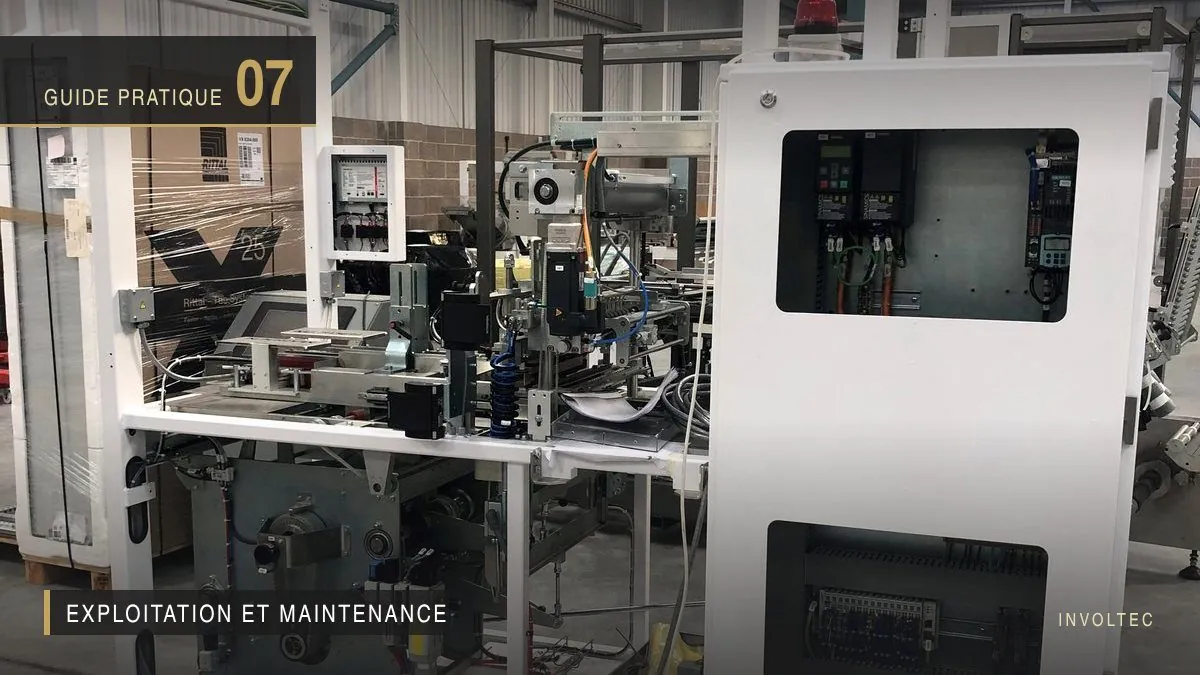
Pourquoi une heure de maintenance planifiée vaut mieux que quatre heures d’arrêt imprévu.
La maintenance ne consiste pas à réparer une machine
Dans de nombreuses entreprises, la maintenance reste encore perçue comme une activité corrective : on intervient lorsqu’une panne survient.
Cette approche est coûteuse.
Chaque arrêt imprévu entraîne une perte de production, désorganise les équipes, génère des retards de livraison et augmente la pression sur les opérateurs comme sur les techniciens.
À l’inverse, une maintenance préventive bien organisée permet d’anticiper les défaillances avant qu’elles ne perturbent la production.
Son objectif n’est pas seulement d’éviter les pannes. Il est de maintenir durablement les performances de la machine et de garantir un niveau de qualité constant.
Une heure de maintenance planifiée vaut mieux que quatre heures d’arrêt imprévu
Une intervention réalisée pendant un arrêt programmé est maîtrisée.
Les pièces sont disponibles.
Les techniciens sont préparés.
Les outils sont prêts.
La production s’organise autour de cette intervention.
À l’inverse, une panne imprévue mobilise souvent plusieurs personnes dans l’urgence.
Le coût réel dépasse largement celui de la réparation.
Il faut prendre en compte :
- l’arrêt de la ligne ;
- les produits en attente ;
- les opérateurs inactifs ;
- les pertes de cadence ;
- les éventuels rebuts au redémarrage.
La maintenance est donc un investissement dans la disponibilité de la ligne.
Le meilleur indicateur n’est pas le nombre de pannes
Beaucoup d’entreprises suivent uniquement :

- le nombre d’interventions ;
- le coût des pièces.
Ces indicateurs sont utiles mais insuffisants.
Les indicateurs les plus pertinents sont :
- le temps moyen entre deux pannes (MTBF) ;
- le temps moyen de réparation (MTTR) ;
- la disponibilité de la machine ;
- le TRS (taux de rendement synthétique) ;
- le coût d’arrêt de production.
Une machine qui tombe rarement en panne mais immobilise la ligne pendant plusieurs heures à chaque intervention peut être moins performante qu’une machine nécessitant des opérations plus fréquentes mais très rapides.
La maintenabilité se décide dès la conception
Une bonne maintenance commence avant même l’installation de la machine.
L’accessibilité des composants est essentielle.
Chaque intervention doit pouvoir être réalisée rapidement et en toute sécurité.
Lors du choix d’une cellophaneuse, observez notamment :
- l’accès aux résistances de soudure ;
- le remplacement des courroies ;
- l’accès aux capteurs ;
- la visibilité des organes mécaniques ;
- les points de graissage ;
- les zones de nettoyage.
Un composant difficile d’accès coûte toujours plus cher à remplacer.
Non pas parce que la pièce est plus chère.
Mais parce que la production reste arrêtée plus longtemps.
Le coût caché d’une intervention
Prenons un exemple.
Un galet d’entraînement doit être remplacé.
Le galet coûte quelques dizaines d’euros.
Sur une machine bien conçue :
- remplacement en 10 minutes.
- Sur une machine moins accessible :
- démontage de plusieurs carters ;
- dépose d’un ou plusieurs blocs machine ;
- réglages ;
- essais.
- Temps total :
De 20 à 120 minutes.
Le prix du galet n’a pas changé.
En revanche, de nombreuses minutes de production ont été perdues.
Sur plusieurs années, ce coût dépasse très largement celui des pièces de rechange ou de la différence de prix avec l’équipement bien conçu.
Les opérations de maintenance à prévoir
Il est difficile de généraliser tant les différences existent entre les modèles et générations de machines. Néanmoins on peut relever les points suivants :

Quotidien
En début ou fin de poste :
- Contrôle visuel (présence de limaille de fer, accumulation de poussière, marque de frottement, vis desserrées, etc.)
- Nettoyage machine (morceaux de matériau dans les cames, dépôt sur les éléments chauffant, bande de convoyeur, etc…)
Durée indicative : 5 minutes.
Hebdomadaire
- Nettoyage — Rouleaux de dévidement de matériau, Rouleau segmenté, ..
- Graissage — Axes de guidage des vérins scellage latéral, Chemin de came, Rotule, Guidage linéaire poussoir,
- Dépoussiérage — Guidage linéaire, plaquette et frein de bobine, table machine
Mensuel
- Nettoyage — Etrier de frein de bobine
- Contrôle — Tension des courroies
- Ajustement — Tension de courroie du moteur principal
Annuel
- Remplacement — Galets de came : poussoir, lattes de commande · Rotules : pas à droite, pas à gauche, levier de latte de commande · Nylon : coquilles, fils · Basculement : bloc, amortisseur de tige, coussinet de guidage · Ressorts de couteau mobile : droite, gauche · Isolant anti frise
- Contrôle — Bague de levier de came, …
Les pièces qu’il faut toujours avoir en stock
Un arrêt prolongé provient souvent d’un manque de pièces.
Le stock des pièces de première urgence est défini par le fabricant (Résistances et sondes de soudure, courroies, capteurs, rouleaux, galets, fusibles, composants pneumatiques courants, …)
Cette liste doit être adaptée à chaque machine, en fonction des recommandations du constructeur et du retour d’expérience de l’utilisateur.
La maintenance est aussi une affaire d’opérateurs
Les opérateurs sont les premiers à détecter une dérive.
Une légère variation de bruit.
Une soudure moins régulière.
Une vibration inhabituelle.
Une difficulté de réglage.
Ces signaux faibles permettent souvent d’intervenir avant la panne.
Former les opérateurs à reconnaître ces symptômes est l’un des moyens les plus efficaces d’améliorer la disponibilité de la ligne.
Les erreurs les plus fréquentes
- Au fil des installations, certaines pratiques reviennent régulièrement.
- Reporter une intervention parce que la machine fonctionne encore.
- Attendre la panne avant de remplacer une pièce d’usure.
- Négliger le nettoyage des organes de guidage.
- Ne pas enregistrer l’historique des interventions.
- Utiliser des pièces non conformes.
- Réaliser les réglages sans procédure documentée.
- Ces habitudes augmentent progressivement les risques d’arrêt non planifié.
Check-list : votre plan de maintenance est-il efficace ?
Posez-vous les questions suivantes :
- Les opérations quotidiennes sont-elles documentées ?
- Les interventions sont-elles planifiées plutôt que subies ?
- Les pièces critiques sont-elles disponibles en stock ?
- Les opérateurs savent-ils détecter les premiers signes d’usure ?
- Les temps d’intervention sont-ils mesurés ?
- Les causes des pannes sont-elles analysées ?
- Les réglages sont-ils standardisés ?
- Les historiques de maintenance sont-ils conservés ?
Si plusieurs réponses sont négatives, il est probable que votre plan de maintenance puisse être amélioré.
Conclusion
La maintenance d’une cellophaneuse ne doit pas être considérée comme un coût mais comme un levier de performance industrielle. Une organisation préventive, des composants accessibles, des opérateurs formés et des interventions planifiées permettent d’améliorer durablement la disponibilité des équipements et de préserver la qualité de production.
En intégrant la maintenance dès le choix de la machine, vous réduisez les coûts d’exploitation, améliorez votre TRS et sécurisez votre investissement sur le long terme.