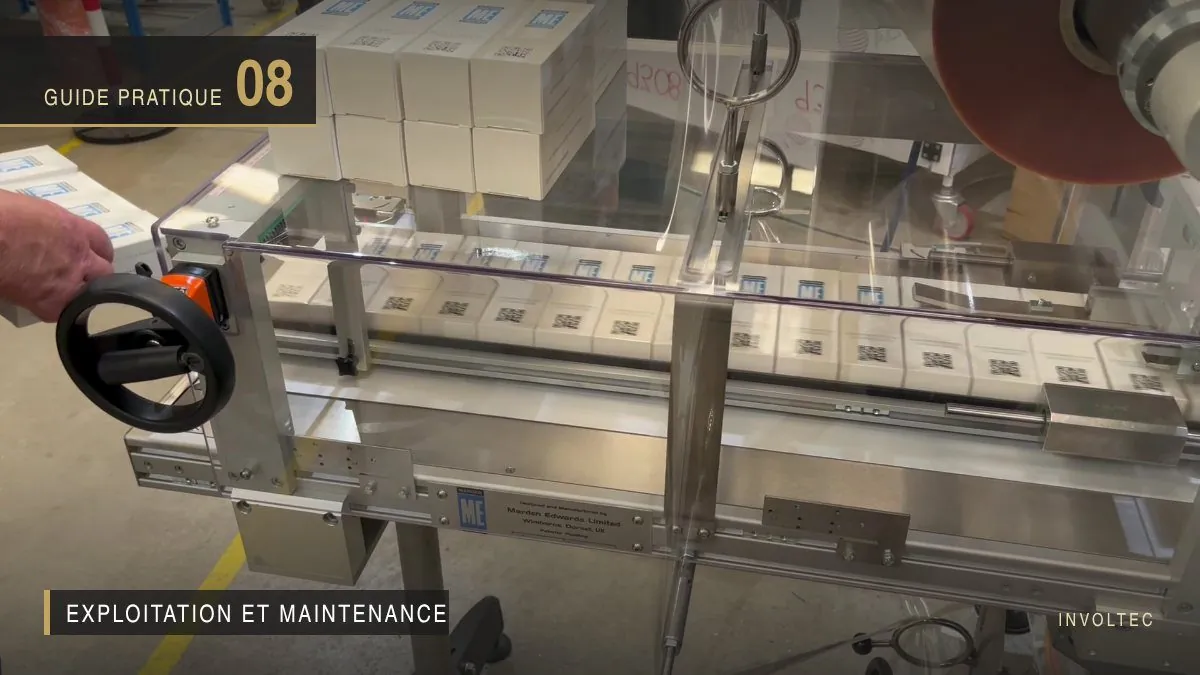
Quinze minutes annoncées, mais mesurées comment ? Ce qui fait vraiment la durée d’un changement de format.
Le changement de format : le temps de production que l’on oublie souvent
Lorsque l’on compare deux cellophaneuses, la cadence maximale est souvent mise en avant.
Pourtant, dans la plupart des ateliers, les arrêts liés aux changements de format représentent une part importante du temps non productif.
Plus les séries sont courtes, plus ces changements deviennent fréquents.
Une entreprise qui produit cinq références par jour ne vit pas les mêmes contraintes qu’une entreprise qui fabrique un seul produit pendant plusieurs semaines.
Aujourd’hui, avec la multiplication des références, des éditions limitées et des petites séries, la rapidité et la fiabilité des changements de format sont devenues des critères majeurs de performance.
Une machine qui redémarre rapidement, avec des réglages reproductibles, produira souvent davantage sur une année qu’une machine théoriquement plus rapide mais longue à reconfigurer.
Qu’appelle-t-on un changement de format ?
Le changement de format ne consiste pas uniquement à remplacer quelques pièces.
Il comprend généralement :
- la vidange du format précédent
- l’arrêt de la machine ;
- la sécurisation de l’installation ;
- le retrait des pièces de format ;
- le montage des nouvelles pièces ;
- les réglages ;
- les essais ;
- le contrôle qualité ;
- le redémarrage de la production.
Le temps annoncé par un constructeur ne couvre pas toujours l’ensemble de ces opérations.
Avant de comparer deux équipements, il est donc essentiel de vérifier ce qui est réellement inclus.
Réglage ou outillage dédié : deux situations très différentes
Avant de parler de durée, encore faut-il savoir de quel type de changement on parle. Deux cas se présentent, et ils n’ont ni le même coût ni le même délai.

Le simple réglage.
Si le nouveau format reste dans la plage couverte par l’outillage en place, l’opération se limite à un repositionnement des guides et à un ajustement des paramètres.
C’est le cas le plus favorable, et le plus fréquent lorsque la gamme de produits a été pensée en amont.
L’outillage dédié.
Dès que les dimensions sortent de la plage couverte, des pièces de format spécifiques deviennent nécessaires : guides, gabarits et éléments de calage adaptés aux dimensions précises du produit.
Ces pièces se fabriquent sur commande. Leur délai fait partie intégrante du projet et doit être intégré au planning de lancement de la référence.
C’est pourquoi le coût d’un changement de format se décide en réalité bien avant : au moment où l’on définit, à la commande de la machine, la plage de formats à couvrir. C’est à cet instant qu’il faut voir large.
Ce qu’il faut fournir pour chiffrer un nouveau format
Une demande de chiffrage incomplète allonge inutilement les délais. Pour déterminer si un réglage suffit, et sinon chiffrer l’outillage nécessaire, quatre éléments sont indispensables :
- les dimensions exactes du produit (longueur × largeur × hauteur) et leurs tolérances réelles de fabrication ;
- la nature de l’étui : type de carton, grammage, présence d’un vernis, d’un pelliculage ou d’un gaufrage ;
- le modèle et le numéro de série de la machine ;
- la laize de matériau envisagée, ou à défaut un échantillon du produit à emballer.
Les tolérances réelles méritent une attention particulière : ce sont elles, et non les cotes nominales, qui déterminent la stabilité du réglage.
Un étui dont les dimensions varient d’un lot à l’autre imposera des reprises de réglage à chaque changement de lot, quelle que soit la qualité de la machine.
Quinze minutes, mais mesurées comment ?
Quinze minutes est un objectif atteignable, et de plus en plus d’industriels l’inscrivent dans leur cahier des charges — le guide pratique n° 2 y revient pour les lignes cosmétiques.
La valeur n’est donc pas en cause. C’est son périmètre de mesure qui doit être vérifié.
Les constructeurs annoncent parfois des changements de format très rapides.
Mais plusieurs questions doivent être posées :
- Ce temps est-il mesuré par un technicien expérimenté ou par un opérateur de production ?
- Inclut-il le nettoyage de la machine ?
- Comprend-il le contrôle qualité du premier produit ?
- Tient-il compte du remplacement de toutes les pièces de format ?
- Le redémarrage est-il intégré dans le calcul ?
Le temps réellement utile est celui qui sépare le dernier produit conforme de la série précédente du premier produit conforme de la série suivante.
C’est ce temps qui influence directement la disponibilité de la ligne.
Les pièces de format : simples… ou sources de perte de temps
Toutes les pièces de format ne se valent pas.
Une bonne conception doit privilégier :
- des pièces légères ;
- un montage intuitif ;
- des détrompeurs évitant les erreurs ;
- des repères de positionnement ;
- un rangement clairement identifié.
- Mais surtout des pièces en bon état
Chaque hésitation lors du montage augmente le risque d’erreur et allonge le temps de remise en production.
Le rôle de l’ergonomie
L’ergonomie est souvent réduite au confort de l’opérateur.
En réalité, elle influence directement le temps de changement.
Les éléments les plus fréquemment manipulés doivent être :
- facilement accessibles ;
- légers ;
- visibles ;
- démontables sans effort excessif ;
- positionnés à une hauteur confortable.
Une intervention qui nécessite de démonter plusieurs protections, de travailler dans une posture inconfortable ou d’utiliser un outil spécifique devient rapidement chronophage.
L’IHM (interface homme-machine) : un véritable assistant de changement de format
Une interface moderne ne doit pas seulement afficher des paramètres.
Elle doit accompagner l’opérateur.
Une bonne IHM peut :
- afficher les caractéristiques dimensionnelles du format ;
- rappeler le nombre de doigts de pas de pèlerin à utiliser ;
- indiquer les valeurs de réglage ;
- vérifier certains paramètres avant le redémarrage ;
- enregistrer les recettes de production.
L’objectif est double :
- réduire le temps de réglage ;
- limiter les erreurs humaines.
Le SMED (Single-Minute Exchange of Die) : une méthode toujours d’actualité
La méthode SMED (Single Minute Exchange of Die) vise à réduire les temps de changement de série en distinguant les opérations réalisables machine en marche de celles nécessitant un arrêt.

Même si elle a été développée dans l’industrie automobile, ses principes s’appliquent parfaitement aux lignes de conditionnement.
Quelques exemples :
- préparer les pièces de format avant l’arrêt ;
- vérifier les outils à l’avance ;
- utiliser des systèmes de serrage rapide ;
- standardiser les réglages ;
- supprimer les opérations inutiles.
Le SMED ne consiste pas seulement à aller plus vite.
Il consiste à rendre le changement plus fiable et plus reproductible.
Les erreurs qui allongent les changements de format
- Au cours des projets industriels, certaines situations reviennent régulièrement.
Les pièces sont mal identifiées
Les opérateurs perdent du temps à rechercher le bon équipement.
Les pièces sont abîmées ou déformées
Le réglage est plus long et les opérateurs optent pour des compromis de réglage aux dépens de la qualité
Les réglages ne sont pas documentés
Chaque changement devient un nouveau réglage.
Les recettes ne sont pas enregistrées
Les paramètres sont saisis manuellement.
Les essais sont trop nombreux
Le premier produit conforme arrive tardivement.
Les pièces sont lourdes
Le remplacement nécessite deux personnes.
Toutes ces situations pénalisent directement le TRS (taux de rendement synthétique).
Le rôle de la maintenance
Une machine mal entretenue est plus difficile à régler.
Les jeux mécaniques.
L’usure.
Les capteurs mal positionnés ou mal protégés.
Les revêtements des guides détériorés.
Tous ces éléments augmentent les temps de changement.
La maintenance préventive contribue donc directement à la rapidité des changements de format.
Check-list : votre changement de format est-il optimisé ?
Avant de lancer un projet d’amélioration, posez-vous ces questions :
- Les pièces de format sont-elles clairement identifiées ?
- Les pièces de format sont-elles en bon état ?
- Les réglages sont-ils documentés ?
- Les recettes sont-elles enregistrées dans l’IHM ?
- Les opérateurs disposent-ils d’une procédure illustrée ?
- Les pièces sont-elles accessibles sans démontage complexe ?
- Les outils nécessaires sont-ils disponibles au poste ?
- Le premier produit conforme est-il obtenu rapidement ?
- Les temps de changement sont-ils mesurés régulièrement ?
Si plusieurs réponses sont négatives, un potentiel d’amélioration existe.
Les indicateurs à suivre
Pour piloter efficacement les changements de format, nous recommandons de suivre :
- Temps moyen de changement de format (du dernier produit conforme au premier produit conforme de la série suivante) ;
- Nombre d’interventions de réglage après redémarrage ;
- Nombre de produits rebutés au redémarrage ;
- Respect des temps standards ;
- Taux de changements réalisés sans assistance maintenance ;
Impact des changements de format sur le TRS.
Ces indicateurs permettent de mesurer les progrès réalisés et d’identifier les points de blocage.
Conclusion
Les changements de format ne doivent plus être considérés comme une contrainte inévitable. Ils représentent un véritable levier de compétitivité.
Une machine bien conçue, une IHM pédagogique, des pièces de format ergonomiques et une organisation inspirée du SMED permettent de réduire les temps d’arrêt, de sécuriser les redémarrages et d’améliorer durablement la performance de la ligne.
Le meilleur changement de format n’est pas forcément le plus rapide. C’est celui qui permet de retrouver immédiatement une production conforme, en toute sécurité et de manière reproductible.