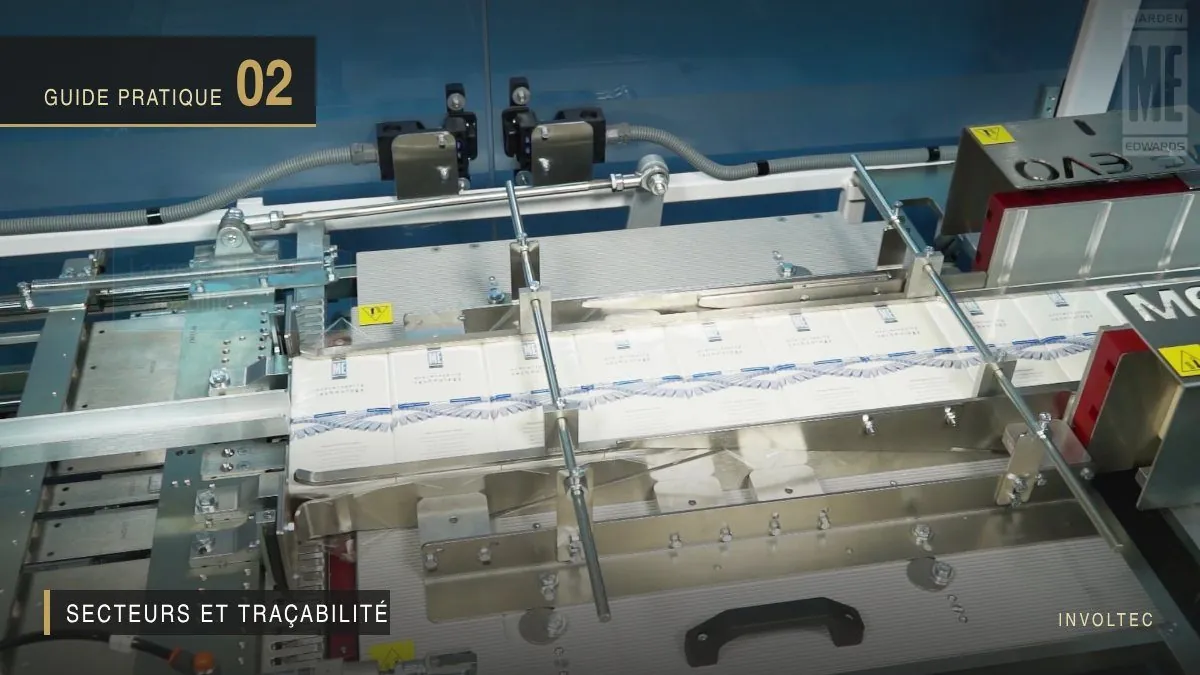
Rayures, tension du matériau, changements de format : ce qui distingue un projet cosmétique d’un projet courant.
Le cellophanage en parfumerie et cosmétique : bien plus qu’un simple emballage
Dans l’industrie cosmétique et la parfumerie, le cellophanage ne consiste pas simplement à appliquer un film transparent autour d’un produit. Il constitue la dernière étape visible du processus de fabrication et participe directement à la perception de qualité de la marque.
Avant même de découvrir le parfum ou le soin, le consommateur observe l’emballage. Un matériau parfaitement tendu, des plis réguliers et des soudures discrètes renforcent immédiatement l’image de qualité. À l’inverse, un matériau froissé, une soudure irrégulière ou une rayure sur l’étui peuvent altérer cette perception, même si le produit lui-même est irréprochable.
C’est pourquoi les cahiers des charges que nous recevons des fabricants de parfums et de cosmétiques vont bien au-delà de la cadence de production. Les exigences portent également sur l’ergonomie, la qualité, la maintenabilité, les essais FAT (Factory Acceptance Test, essais en usine)/SAT (Site Acceptance Test, essais sur site), la documentation et l’intégration de la machine dans la ligne.
Une qualité d’emballage qui protège l’image de marque
Dans les secteurs du luxe et de la cosmétique, l’emballage fait partie intégrante du produit.

Le consommateur achète une expérience autant qu’un parfum.
Chaque détail compte :
- transparence du film ;
- qualité des plis ;
- régularité des soudures ;
- absence de bulles et de becs ;
- absence de rayures ;
- parfaite géométrie du matériau.
Une cellophaneuse ne doit donc pas seulement être capable de produire vite ; elle doit produire de manière constante, sans dégrader la présentation du produit.
Les étuis ne sont pas tous identiques
L’une des erreurs fréquentes consiste à considérer un étui comme un simple parallélépipède.
En réalité, les étuis de parfums ou cosmétiques présentent une grande diversité :
- coffrets rigides ;
- fourreaux ;
- cartons couchés ;
- cartons texturés ;
- vernis brillants ou mats ;
- pelliculages ;
- marquages à chaud ;
- gaufrages ;
- dorures ;
- fenêtres transparentes.
À cela s’ajoutent des différences de grammage, de rigidité et de dimensions selon les gammes de produits. Nous constatons que les cahiers des charges qui nous parviennent prennent systématiquement en compte ces variations, ainsi que la fragilité des étuis et la coexistence de plusieurs formats sur une même ligne.
Chaque matériau réagit différemment aux efforts mécaniques, ce qui impose une conception adaptée des guides, convoyeurs et systèmes de transfert.
Le premier défaut n’est pas toujours celui que l’on croit : la rayure
Lorsque l’on évoque la qualité d’un cellophanage, on pense souvent à la soudure.
Pourtant, dans la pratique, l’un des défauts les plus pénalisants est la rayure.
Une simple marque sur un étui haut de gamme peut entraîner le déclassement d’un produit.
Ces rayures apparaissent rarement au niveau du train de pliage. Elles proviennent plus souvent :
- des transferts entre convoyeurs ou entre convoyeurs et élévateurs ;
- des accumulations de produits ;
- de guides mal protégés ou mal réglés ;
- de matériaux inadaptés au contact des emballages ;
- de pressions excessives lors des changements de cadence.
Les cahiers des charges qui nous parviennent prévoient presque toujours des systèmes d’arrêt en cas d’accumulation, afin d’éviter les frottements entre produits, ainsi que des liaisons entre convoyeurs conçues pour ne pas endommager les étuis.
Une ligne de conditionnement, pas une machine isolée
Une cellophaneuse pour parfums et cosmétiques travaille rarement seule.
Elle s’intègre généralement entre une étuyeuse et un équipement de fin de ligne : étiqueteuse, équipement de sérialisation, encaisseuse ou convoyage.
La qualité de cette intégration est essentielle.
Une mauvaise synchronisation peut provoquer :
- des accumulations ;
- des chocs entre produits ;
- des arrêts intempestifs ;
- des pertes de cadence.
Une bonne cellophaneuse doit dialoguer avec les équipements amont et aval, adapter automatiquement son fonctionnement et protéger les produits en cas de saturation de la ligne. C’est une exigence que nous voyons formulée dans la quasi-totalité des cahiers des charges qui nous parviennent.
Les changements de format : un enjeu économique
Les gammes de parfums évoluent rapidement. Les séries sont plus courtes et les références plus nombreuses.
Dans ce contexte, la flexibilité de la machine et la rapidité des changements de format deviennent des facteurs de compétitivité.
Mais un changement de format rapide ne doit pas se faire au détriment de la sécurité ou de la qualité.
L’objectif est de :
- limiter le nombre de pièces de format ;
- faciliter leur manipulation ;
- éviter les erreurs de montage ;
- guider les réglages grâce à l’IHM (interface homme-machine) ;
- retrouver rapidement les paramètres validés.
Certaines entreprises fixent désormais un objectif de changement de format inférieur à quinze minutes, dans de bonnes conditions ergonomiques. C’est un objectif atteignable, à condition de préciser ce que l’on mesure : le temps utile est celui qui sépare le dernier produit conforme de la série précédente du premier produit conforme de la série suivante, nettoyage et contrôle qualité compris. C’est cette définition, et elle seule, qui permet de comparer deux équipements. Le guide pratique n° 8 détaille la méthode de mesure et les leviers de réduction.
Le rendu du matériau participe au produit
Sur un coffret haut de gamme, le choix du matériau ne relève pas seulement de la technique.
Un matériau mal adapté se voit immédiatement en linéaire : brillance inadaptée, plis, soudure trop marquée.
Plusieurs familles coexistent :
- le BOPP brillant, qui accentue les couleurs et les vernis sélectifs ;
- le BOPP mat, plus sobre, fréquent sur les gammes soin et les parfums masculins ;
- les films couleur ou opacifiés, pour valoriser le packaging ou masquer le contenu ;
- les papiers et matériaux biosourcés, lorsque la démarche environnementale de la marque prime.
Chaque famille possède sa propre fenêtre de soudure et son propre comportement en cadence.
Un changement de matériau doit donc être validé sur la machine, avec le produit réel, avant d’être arbitré par le marketing.
Le sens de la soudure : un choix structurant
Un point technique est souvent découvert trop tard : la position de la soudure longitudinale.

Selon la cinématique de la machine, cette soudure se retrouve soit sous le produit, soit sur sa face arrière.
Le choix dépend de la manière dont le produit sera présenté sur son lieu de vente :
- soudure arrière pour les produits présentés verticalement en rayon, dont la face avant reste intégralement visible ;
- soudure en dessous pour les produits conditionnés en pots et pour les coffrets de grandes dimensions.
Ce paramètre conditionne directement le choix de la cinématique, donc de la gamme de machine.
Il doit figurer dans le cahier des charges au même titre que la cadence ou les dimensions de produit.
Absorber les pics saisonniers
La cosmétique et la parfumerie vivent au rythme des fêtes de fin d’année, des lancements et des opérations promotionnelles.
Sur certaines lignes, la charge varie du simple au triple selon les mois.
Dimensionner l’outil de production sur le pic annuel revient à immobiliser un capital inutilisé une grande partie de l’année.
Deux réponses complémentaires existent :
- la location d’une machine sur la période de forte activité ;
- l’acquisition d’une machine d’occasion révisée pour constituer une seconde ligne.
Dans les deux cas, l’anticipation reste déterminante : les outillages de format correspondant aux références concernées doivent être disponibles avant la campagne, pas pendant.
Le changement de format « tout moteur servo » : une promesse à interroger
Un argument revient fréquemment en consultation : le changement de format entièrement motorisé, où l’opérateur sélectionne une recette et où la machine se repositionne seule.
L’argument est séduisant. Il mérite d’être examiné de près, car sa performance réelle dépend d’une condition rarement énoncée.
Ce que fait réellement un changement de format motorisé
Le principe consiste à remplacer les réglages manuels par des axes motorisés pilotés depuis l’interface. À la sélection d’une recette, chaque axe rejoint la position enregistrée pour le format concerné.
La machine reproduit donc, très exactement, la position qui a été enregistrée. C’est là que résident à la fois sa force et sa limite.
La condition rarement énoncée : la stabilité dimensionnelle des étuis
Une position enregistrée n’est juste que si le produit qui se présente est conforme au produit qui a servi à l’enregistrer.
Or les étuis varient. Le grammage du carton, l’hygrométrie de l’atelier, le lot de fabrication, le changement de fournisseur : autant de facteurs qui déplacent les cotes réelles de quelques dixièmes de millimètre.
Tant que ces variations restent maîtrisées par le fournisseur d’étuis, la motorisation tient sa promesse. Dès qu’elles ne le sont plus, la recette rappelée ne produit plus le bon résultat, et l’opérateur doit reprendre le réglage — sur une machine qui n’a précisément pas été pensée pour être réglée à la main.
Le changement de format tout moteur servo n’est donc pas, en soi, un gage de rapidité. C’est un gage de répétabilité, à condition que le produit soit lui-même répétable.
Trois situations en production
Une gamme d’étuis stable, un fournisseur unique, des tolérances suivies : la motorisation apporte un gain réel et mesurable.
Une gamme stable mais plusieurs fournisseurs, avec des tolérances différentes : il faut alors enregistrer une recette par couple format / fournisseur, ce qui multiplie les recettes et complique leur gestion.
Des variations dimensionnelles non maîtrisées : la motorisation devient contraignante, parce qu’elle rend la reprise manuelle plus difficile que sur une machine à réglages accessibles.
Le troisième cas est le plus fréquent chez les industriels dont la gamme évolue vite ou dont les étuis proviennent de sources multiples.
Le coût qu’on ne voit pas au moment de l’achat
La motorisation intégrale a un prix : celui des axes, de leur maintenance et de leur remise en référence. Elle ajoute des composants dans une zone où l’accessibilité est déjà contrainte.
Elle déplace aussi la compétence requise. Un axe qui perd sa référence ne se rattrape pas avec une clé : il se rattrape avec une procédure, et souvent avec le constructeur.
Ce que nous en retenons
La bonne question n’est pas « la machine change-t-elle de format toute seule ? », mais « mes étuis sont-ils suffisamment stables pour qu’une position enregistrée reste juste dans six mois ? ».
Si la réponse est oui, la motorisation est un investissement rentable. Si elle est non, ou si personne ne sait la donner, mieux vaut privilégier des réglages accessibles, repérés et documentés — et travailler d’abord sur la maîtrise dimensionnelle des étuis avec le fournisseur.
Comme pour les consoles réglables traitées dans le guide pratique n° 11, le choix ne se tranche pas sur la technologie mais sur le cahier des charges : nature de la gamme, stabilité des approvisionnements, fréquence des changements de série et niveau d’exigence sur la répétabilité.
Une ergonomie pensée pour la production
Une machine est utilisée plusieurs heures par jour, pendant de nombreuses années.
Chaque intervention répétitive mérite donc une attention particulière.
Une bonne ergonomie signifie notamment :
- accès visuel aux organes essentiels ;
- bobines facilement accessibles et remplaçables ;
- outillages accessibles ;
- réglages intuitifs ;
- carters, portes, outillages de format manipulables sans outil dès que possible ;
- zones de nettoyage facilement accessibles.
Une intervention simple réduit les temps d’arrêt, améliore le confort des opérateurs et contribue directement à la disponibilité de la ligne.
Une IHM qui accompagne les opérateurs
Le secteur industriel est confronté à un renouvellement constant des équipes.
Une interface homme-machine performante ne doit pas seulement afficher des paramètres ; elle doit accompagner l’utilisateur.
Elle doit permettre :
- de sélectionner rapidement une recette ;
- de guider les changements de format ;
- d’afficher des messages d’erreur explicites ;
- de faciliter le diagnostic ;
- de réduire les besoins de formation.
Une IHM claire est souvent plus efficace qu’une interface très sophistiquée mais difficile à prendre en main.
Maintenance : chaque minute compte
Dans une ligne de conditionnement, le coût d’un arrêt dépasse largement celui de la pièce remplacée.
Une machine bien conçue permet :
- un accès rapide aux composants d’usure ;
- une identification immédiate des organes ;
- des opérations de maintenance sécurisées ;
- un nettoyage simple ;
- une remise en production rapide.
C’est cette facilité d’intervenir qui contribue à maintenir un TRS (taux de rendement synthétique) élevé sur la durée.
Les 10 critères pour choisir une machine de cellophanage en parfums et cosmétiques
Avant de sélectionner un équipement, vérifiez notamment :
- La machine protège-t-elle les étuis contre les rayures ?
- Le matériau reste-t-il parfaitement tendu à toutes les cadences ?
- Les soudures sont-elles régulières sur l’ensemble des formats ?
- Les changements de format sont-ils simples et reproductibles ?
- L’IHM guide-t-elle les opérateurs ?
- Les composants sont-ils facilement accessibles pour la maintenance ?
- La machine communique-t-elle efficacement avec les équipements amont et aval ?
- Les opérations de vidange et nettoyage sont-elles rapides ?
- Le constructeur accompagne-t-il les essais FAT, SAT et la montée en cadence ?
- Le coût total de possession a-t-il été évalué au-delà du prix d’achat ?
Conclusion
Choisir une cellophaneuse pour la cosmétique ou la parfumerie ne consiste pas à sélectionner la machine la plus rapide. Il s’agit de trouver l’équipement capable de préserver durablement la qualité des emballages, de s’intégrer harmonieusement dans la ligne de production et de rester simple à exploiter au quotidien.
Dans cet environnement où chaque détail compte, la réussite d’un projet repose autant sur la qualité de la conception que sur les performances annoncées par le constructeur.