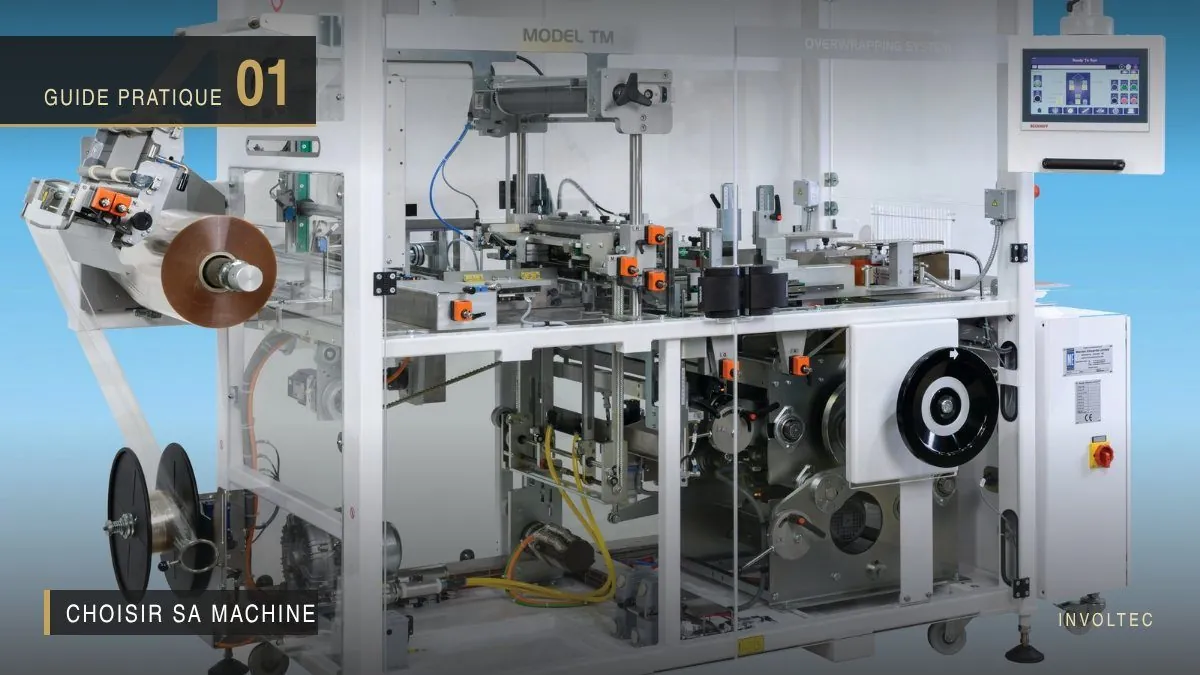
Pourquoi deux cellophaneuses annonçant la même cadence peuvent avoir des performances très différentes après cinq ans d’exploitation.
Lorsqu’un industriel consulte plusieurs constructeurs de cellophaneuses, les échanges portent souvent sur trois critères : la cadence, le prix et les dimensions de produits admissibles par la machine.
Ces informations sont importantes, mais elles ne permettent pas d’évaluer la véritable performance d’un équipement.
Deux cellophaneuses capables de produire à 60 produits/minute peuvent présenter, après quelques années d’exploitation, des écarts considérables en matière de disponibilité, de coûts de maintenance et de productivité.
Pourquoi ?
Parce que la cadence théorique ne représente qu’une faible partie de la performance réelle d’une ligne de conditionnement.
Ce qui fait réellement la différence, ce sont des critères souvent absents des brochures commerciales : l’ergonomie, la maintenabilité, la simplicité de l’IHM (interface homme-machine), la facilité des changements de format, l’accessibilité des composants ou encore la réactivité du fabricant en cas de besoin.
Nous le constatons dans les cahiers des charges que nous recevons des industriels de la cosmétique et du parfum : ils insistent autant sur l’ergonomie, la maintenance, les essais FAT (Factory Acceptance Test, essais en usine)/SAT (Site Acceptance Test, essais sur site) ou la documentation que sur la cadence elle-même.
Le cahier des charges : la première clé d’un projet réussi
L’une des erreurs les plus fréquentes consiste à choisir une cellophaneuse uniquement sur sa cadence ou son prix. Dans la réalité industrielle, le point de départ est toujours le cahier des charges.
Dans les secteurs de la cosmétique, de la parfumerie ou de la pharmacie, les exigences vont bien au-delà du simple emballage d’un produit. La machine doit répondre à des contraintes très précises définies par le client final, le service qualité, le marketing et la production.
Le cahier des charges peut notamment imposer :
- une absence totale de rayures sur les étuis ou les coffrets ;
- un matériau parfaitement tendu, sans pli, ni bec, ni bulle ;
- des soudures discrètes et parfaitement régulières ;
- une orientation précise des produits ;
- une compatibilité des éléments d’outillage avec plusieurs formats ;
- une cadence minimale garantie ;
- des temps de changement de format limités ;
- une flexibilité élevée de la ligne.
La réussite d’un projet dépend donc de la capacité du constructeur à analyser ces contraintes avant même de proposer une machine.
Chez Involtec, nous considérons qu’une machine ne doit jamais être choisie sur catalogue, mais conçue autour du besoin réel du client.
C’est cette conviction qui explique le reste de ce guide : tous les critères qui suivent — ergonomie, maintenabilité, interface, accessibilité — figurent dans les cahiers des charges que nous recevons, à côté de la cadence et souvent avant elle.
La cadence ne produit pas à elle seule
Imaginez deux machines.

Les deux annoncent :
- 60 produits/minute
- changement de format en 15 minutes
- disponibilité de pièces détachées
- puissance identique
Sur le papier, elles semblent équivalentes.
Pourtant, cinq ans plus tard :
Machine A produit encore 60 produits/minute.
Machine B peine à dépasser 47 produits/minute.
Le problème n’est pas la vitesse mécanique.
Le problème est tout ce qui se passe autour.
La vraie mesure de la performance : le TRS (taux de rendement synthétique)
Une ligne de conditionnement n’est pas jugée sur sa vitesse maximale.

Elle est jugée sur son TRS (taux de rendement synthétique), qui combine trois indicateurs :
- Disponibilité : la machine est-elle réellement en état de produire ?
- Performance : atteint-elle la cadence prévue ?
- Qualité : les produits fabriqués sont-ils conformes dès le premier passage ?
Une machine qui s’arrête souvent, qui demande des réglages fréquents ou qui génère des défauts d’emballage verra son TRS chuter, même si sa cadence théorique est élevée.
S’y ajoute un facteur que les brochures mentionnent rarement : la qualité des outillages et des pièces de format dans le temps. Des outillages qui conservent leur précision génèrent peu de bourrages — d’autant moins lorsqu’ils sont protégés par un limiteur de couple — et préservent l’aspect de l’étui.
Le coût invisible : l’accessibilité
Prenons un exemple concret.

Une courroie doit être remplacée.
Machine A
ouverture d’un capot
remplacement
remise en route
Temps : 12 minutes
Machine B
démontage de deux protections
dépose d’un moteur servo
accès difficile
remontage
réglages
Temps : 1 h 15
La courroie coûte le même prix.
L’arrêt de production, lui, coûte beaucoup plus cher.
Pendant cette heure d’arrêt supplémentaire :
- la production est arrêtée ;
- les opérateurs attendent ;
- les produits en amont peuvent s’accumuler ;
- les délais s’allongent.
Une bonne conception consiste à réduire ces temps morts.
Une machine se visite avec un technicien de maintenance
Lors d’un projet, beaucoup d’entreprises invitent :
- les achats ;
- la production ;
- la qualité.
Plus rarement, elles associent le service maintenance.
C’est pourtant le technicien de maintenance qui repérera immédiatement les futurs points faibles :
- composants difficiles d’accès ;
- capteurs cachés ;
- organes de réglage peu visibles ;
- lubrification compliquée ;
- nettoyage fastidieux.
Ces détails influencent directement les coûts d’exploitation pendant toute la durée de vie de la machine.
L’ergonomie n’est pas du confort
Le mot ergonomie évoque souvent le confort de l’opérateur.
En réalité, il s’agit d’un véritable levier de performance.
Une machine ergonomique est une machine où l’opérateur :
- voit ce qui se passe ;
- accède facilement aux réglages ;
- identifie rapidement un défaut ;
- intervient sans démontage complexe.
Les cahiers des charges qui nous parviennent demandent systématiquement des améliorations en matière de sécurité, d’ergonomie, de maintenance et de fonctionnalités, ainsi que des outillages de format changeables sans outils et des éléments de réglage accessibles.
Une bonne ergonomie réduit :
- les erreurs de manipulation ;
- les temps d’arrêt ;
- la fatigue ;
- les risques de détérioration des produits et emballages.
Une IHM pensée pour les opérateurs
Le secteur industriel fait face à un renouvellement constant des équipes.
Intérimaires, nouveaux embauchés, mobilité interne : les opérateurs n’ont pas toujours plusieurs années d’expérience sur une machine.
Une interface homme-machine efficace doit donc :
- utiliser un langage clair ;
- guider les changements de format ;
- afficher des messages de diagnostic compréhensibles ;
- limiter les risques d’erreur ;
- réduire le temps de formation.
Une IHM complexe peut devenir un frein à la productivité, même si la mécanique de la machine est bonne.
Les rayures : un défaut souvent sous-estimé
Dans la cosmétique et la parfumerie, un produit parfaitement fonctionnel peut être refusé pour une simple rayure sur l’étui ou sur le matériau.
La nature des bandes de convoyeurs, des guides et des zones d’accumulation joue un rôle essentiel.
Les cahiers des charges que nous recevons prévoient même l’arrêt des équipements en cas d’accumulation afin d’éviter tout risque de rayure, ainsi que des liaisons entre convoyeurs conçues pour ne pas endommager les étuis.
La qualité d’un cellophanage ne dépend donc pas uniquement du module de pliage : elle commence dès la prise en charge du produit.
Les 10 questions à poser avant d’investir
Avant de choisir une cellophaneuse, demandez au constructeur :
- Quel est le temps réel d’une intervention de maintenance courante ?
- Quels composants sont accessibles sans démontage lourd ?
- Les outillages se montent-ils sans outil ?
- Combien de temps faut-il pour former un nouvel opérateur ?
- L’IHM guide-t-elle les changements de format ?
- Les pièces de format sont-elles légères et facilement manipulables ?
- Comment la machine protège-t-elle les étuis contre les rayures ?
- Quels sont les points de nettoyage quotidiens ?
- Quels indicateurs de performance sont disponibles sur l’IHM ?
- Quel accompagnement est prévu après la mise en service ?
Conclusion
Une cellophaneuse est un investissement qui accompagnera votre production pendant de nombreuses années. Sa valeur ne se mesure pas uniquement à sa cadence maximale, mais à sa capacité à rester performante au quotidien.
Choisir une machine simple à utiliser, facile à maintenir, pensée pour protéger les produits et conçue autour des contraintes réelles de vos équipes est souvent le meilleur moyen d’améliorer durablement votre productivité… et votre TRS.
À lire aussi
- Guide n° 5 — Comment choisir sa cellophaneuse : la méthode en quatre questions
- Guide n° 7 — Maintenance préventive d’une cellophaneuse : améliorer durablement votre TRS
- Guide n° 8 — Changement de format d’une cellophaneuse : réduire les temps d’arrêt sans perdre en qualité
- Voir les cellophaneuses MARDEN EDWARDS