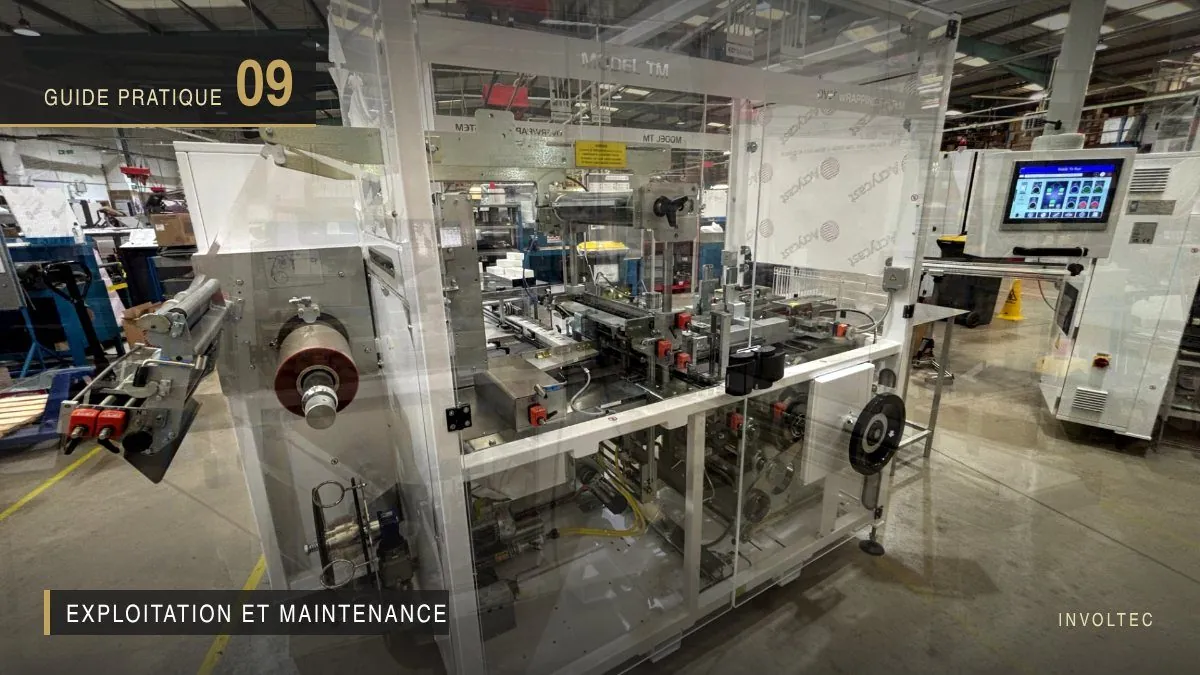
Préparation, FAT (Factory Acceptance Test, essais en usine), SAT (Site Acceptance Test, essais sur site), formation, montée en cadence : ce qui décide de la réussite d’un démarrage industriel.
Acheter une machine ne suffit pas
L’acquisition d’une cellophaneuse neuve engage une entreprise pour sept à quinze ans.
Pourtant, la réussite d’un projet ne dépend pas uniquement de la qualité de la machine.
Elle dépend surtout de la qualité de sa préparation.
Une machine parfaitement conçue peut devenir un projet difficile si son installation est mal anticipée.
À l’inverse, une préparation rigoureuse permet généralement de réduire fortement les délais de démarrage et de sécuriser la montée en production.
Un projet industriel commence plusieurs mois avant la livraison
L’erreur la plus fréquente consiste à considérer que le projet démarre lorsque la machine arrive sur le site.
En réalité, il commence dès la validation du cahier des charges.
Avant même la fabrication, plusieurs éléments doivent être définis :
- les produits concernés par la ligne ;
- les produits qui seront concernés par les tests de FAT
- les cadences attendues ;
- les interfaces avec les équipements existants ;
- les utilités disponibles ;
- les contraintes d’implantation ;
- les objectifs de performance ;
- les responsabilités de chaque intervenant.
- La formation à ce nouvel équipement
Les cahiers des charges que nous recevons détaillent ces éléments très en amont, en précisant l’implantation, les interfaces amont et aval, les utilités disponibles, le planning de livraison, d’installation, de mise en service, de FAT, de SAT et de formation.
Préparer l’implantation
Une machine ne fonctionne jamais seule.

Elle s’intègre dans une ligne.
Avant la livraison, il convient notamment de vérifier :
- les dimensions disponibles ;
- les accès pour le déchargement ;
- la résistance du sol ;
- les alimentations électriques ;
- l’air comprimé ;
- les réseaux informatiques ;
- les convoyeurs amont et aval ;
- les conditions de sécurité.
- Les accès Wi-Fi pour la maintenance
Une implantation préparée évite des modifications coûteuses lors du montage.
Anticiper les consommables et les produits d’essai
Une machine installée sans consommable ne produit pas. C’est une évidence, et pourtant l’une des causes de retard les plus fréquentes au démarrage.
Pendant la fabrication de la machine, deux commandes doivent être passées :
- le matériau de conditionnement, dans la laize et la qualité retenues pour les formats de lancement ;
- les pièces de format correspondant aux références qui seront produites dès le démarrage.
Il faut également prévoir une quantité de produit suffisante pour les essais.
Les réglages de FAT puis de SAT se font avec le produit réel et le matériau réel, pas avec un échantillon standard. Les essais de montée en cadence consomment davantage de produits qu’on ne l’anticipe généralement.
Cette quantité doit être arbitrée avec la production plusieurs semaines à l’avance, en tenant compte des rebuts d’essai.
La FAT : vérifier avant l’expédition
La Factory Acceptance Test (FAT) est réalisée chez le constructeur avant l’expédition de la machine.

Elle permet de vérifier que l’équipement répond au cahier des charges avant son transport.
Une FAT bien préparée réduit fortement les risques lors de la mise en service.
Les principaux points à contrôler sont :
Fonctionnement général
- démarrage ;
- arrêt ;
- sécurités ;
- alarmes.
Performances
- cadence ;
- qualité des soudures ;
- précision des réglages.
Ergonomie
- accès aux réglages ;
- changement de format ;
- visibilité.
- Compréhension de l’IHM (interface homme-machine)
Documentation
- notices ;
- nomenclatures ;
- plans électriques ;
- sauvegardes des programmes.
- Plan de maintenance
La FAT ne doit pas être une simple démonstration commerciale.
C’est une étape contractuelle essentielle.
La SAT : valider la machine dans son environnement réel
Une fois installée, la machine doit être testée dans les conditions de production du client.
C’est l’objectif de la Site Acceptance Test (SAT).
Cette phase permet notamment de vérifier :
- l’intégration avec les équipements amont et aval ;
- les échanges avec les autres équipements ;
- les performances réelles ;
- la qualité des produits finis ;
- le comportement des opérateurs.
Une machine qui fonctionne parfaitement chez le constructeur peut réagir différemment une fois intégrée dans une ligne complète.
La montée en cadence : une étape souvent sous-estimée
Le premier jour de production ne correspond pas à la cadence nominale.
La montée en cadence est progressive.
Elle permet : d’affiner les réglages ;
- de former les équipes ;
- de stabiliser les paramètres ;
- de vérifier les performances.
Chercher à atteindre immédiatement la cadence maximale est rarement une bonne stratégie.
Une progression maîtrisée sécurise la qualité et réduit les risques de dérive.
Former les opérateurs... mais aussi la maintenance
La formation ne doit pas concerner uniquement les utilisateurs.

Le service maintenance doit également être impliqué.
Les techniciens doivent connaître :
- les réglages ;
- les procédures de sécurité ;
- les pièces d’usure ;
- les plans de maintenance ;
- les diagnostics de premier niveau.
Cette formation réduit considérablement les temps d’arrêt futurs.
Une formation qui peut être financée
La formation représente un poste de coût que beaucoup d’entreprises intègrent trop tard au budget du projet.
Les formations Involtec sont certifiées Qualiopi (certificat n° CAP0869). Elles peuvent donc être inscrites dans les dispositifs de financement de la formation professionnelle, au même titre que les autres actions de développement des compétences de l’entreprise.
Ce point mérite d’être traité avec le service ressources humaines dès la validation de la commande, et non lors de la mise en service : les délais de montage d’un dossier de financement sont rarement compatibles avec l’urgence d’un démarrage.
Les documents à récupérer avant la réception définitive
Avant de signer la réception, vérifiez que vous disposez notamment :
- des plans électriques ;
- des plans pneumatiques ;
- des sauvegardes automate ;
- des programmes IHM ;
- des nomenclatures ;
- de la liste des pièces de rechange ;
- du plan de maintenance ;
- des notices opérateurs ;
- des certificats réglementaires.
Ces documents seront indispensables pendant toute la durée de vie de la machine.
Les erreurs les plus fréquentes
- Au fil des projets, certaines situations reviennent régulièrement.
Sous-estimer le temps de préparation
Une machine installée dans l’urgence génère souvent des difficultés évitables.
Former uniquement les opérateurs
La maintenance découvre parfois la machine plusieurs semaines après le démarrage.
Vouloir produire immédiatement à cadence maximale
Les réglages demandent toujours une phase d’optimisation.
Reporter les réserves
Une remarque formulée lors de la FAT est beaucoup plus simple à traiter que plusieurs mois après la réception.
Check-list avant la mise en production
Avant d’autoriser le démarrage de la production, assurez-vous que :
- Les essais FAT sont validés et les éventuelles réserves levées.
- Les essais SAT sont terminés.
- Les sécurités ont été vérifiées.
- Les interfaces avec les équipements voisins fonctionnent.
- Les opérateurs sont formés.
- Le service maintenance est formé.
- Les pièces de première urgence en stock
- Les recettes de format de production sont enregistrées.
- Les documents techniques sont disponibles.
- Les performances attendues ont été vérifiées et validées.
Les indicateurs à suivre après le démarrage
Les premières semaines sont déterminantes. Nous recommandons de suivre :
- le TRS (taux de rendement synthétique) quotidien ;
- le temps moyen de changement de format ;
- le nombre d’arrêts non planifiés ;
- le nombre de rebuts au démarrage ;
- le temps moyen d’intervention maintenance ;
- le taux de disponibilité de la machine ;
- le nombre de demandes d’assistance opérateur.
Ces indicateurs permettent d’identifier rapidement les axes d’amélioration et de consolider les performances de la ligne.
Conclusion
L’installation d’une cellophaneuse ne marque pas la fin d’un projet, mais le début de sa phase la plus importante : l’exploitation.
Une préparation rigoureuse, des essais structurés, une montée en cadence progressive et une formation complète des équipes sont les meilleures garanties d’un démarrage réussi.
Au-delà de la performance de la machine, c’est la qualité de cette démarche qui conditionne durablement la productivité, la disponibilité et le retour sur investissement de votre ligne de conditionnement.